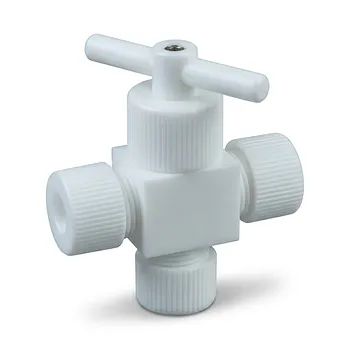
主要区别在于可加工性: PFA 可以进行常规熔融加工,而 PTFE 通常不能。两者都具有卓越的耐化学性、介电性能、疏水性以及约 260°C 的连续使用温度,但它们导致了不同的制造策略。PFA 通常是模制或挤出管材、接头、阀门和无缝容器的首选;而 PTFE 通常被选作压缩成型、烧结或精密 CNC 加工的坯料。
当组件需要复杂的模制几何形状、挤出、透明度或焊接流体路径时,请选择 PFA。当加工灵活性、低摩擦、不润湿行为和坚固的实体结构是更高优先级时,请选择 PTFE。
为什么加工方法决定了材料的选择
PTFE 无法进行常规熔融模塑
PTFE 在其加工温度附近具有极高的熔体粘度,据报道约为 1 到 10 GPa·s 或 10^10 到 10^12 泊。尽管其熔点约为 327°C,但它的流动性不足以进行标准的注塑成型或常规挤出。
因此,制造商通过粉末压实、压缩成型、烧结、糊状挤出和机械加工等方法来加工 PTFE。对于定制实验室设备,从 PTFE 坯料进行精密 CNC 加工通常是最实用的途径。
PFA 可熔融加工
PFA 是四氟乙烯和全氟烷基乙烯基醚的共聚物。共聚单体破坏了 PTFE 的分子规整性,并降低了其熔体粘度,足以允许注塑、挤出、热成型和焊接。
PFA 的熔点约为 305°C,低于 PTFE 的熔点,可以使用常规氟聚合物加工设备将其成型为复杂的几何形状。当组件难以、昂贵或无法从固体 PTFE 中加工出来时,这使得它特别有用。
原材料行为也不同
PFA 可以干燥成固体材料,并机械研磨成适合熔融加工的粉末。高分子量 PTFE 在机械剪切下容易发生原纤化,因此不能以同样的方式简单研磨。
对于某些微粉应用,可以使用包括电子束辐照在内的专门处理来降低 PTFE 的分子量。这种差异是聚合物加工行为的结果,而不是主要的化学性能区别。
差异如何影响实验室组件
PFA 支持复杂的流体路径
PFA 非常适合管材、模制接头、阀门、歧管、瓶子和其他流体传输组件。挤出和模塑使制造商能够生产光滑的内部通道、集成特征、薄壁和低死体积几何形状。
PFA 还可以通过支持防漏组件的方式进行热焊接或密封。这些能力在痕量分析系统、腐蚀性化学品处理和高纯度流体输送中非常有价值。
PTFE 适用于机加工和重型零件
PTFE 通常用于反应容器、微波消解组件、定制电化学池体、密封件、衬垫和专用实验室夹具。机械师可以直接从板材、棒材、管材或模制坯料中生产精确的定制特征。
这种方法对于一次性设备、大型实体截面、螺纹接口以及需要 PTFE 低摩擦和不润湿表面行为的组件特别有效。
PFA 支持透明或半透明设计
PFA 通常以透明或半透明形式提供,允许目视检查液位、气泡、沉积物或反应进度。模制的 PFA 容器还可以包含通过机械加工难以实现的无缝或集成特征。
PTFE 通常是不透明的,当不需要视觉监控或者设计主要是机加工实体时,更常选择 PTFE。
核心性能比较
耐化学性大致相当
这两种材料都是全氟化氟聚合物,对许多酸、碱、溶剂和腐蚀性试剂具有近乎通用的耐受性。这使得两者都适用于苛刻的实验室流体处理和高纯度化学环境。
确切的兼容性仍然取决于温度、浓度、暴露持续时间、机械应力和特定的化学混合物。因此,材料选择应使用应用特定的兼容性数据,而不是“任何聚合物都是通用惰性”的一般性声明。
热性能相似,但熔融行为不同
根据等级、负载、几何形状和操作条件,PTFE 和 PFA 均可支持高达约 260°C 的连续使用温度。这使得这两种材料都适用于许多高温实验室工艺。
它们的熔点不应与建议的使用温度混淆。PTFE 的熔点约为 327°C,而 PFA 的熔点约为 305°C,但两者都不应在接近其熔点的温度下连续运行。
PTFE 提供强大的低摩擦和不润湿行为
PTFE 具有极低的表面张力,约为 23 mN/m,并具有很强的内在疏水性,据报道水接触角约为 98° 到 112°。这些特性支持低摩擦、减少润湿以及许多材料的更容易脱模。
这种组合对于滑动密封件、衬垫、不粘表面以及必须最大限度减少流体滞留或附着的实验室组件非常有用。
PFA 提供与加工相关的机械优势
PFA 在保持类似 PTFE 的耐化学性和耐热性的同时,通常提供更高的熔融加工性和机械韧性。当零件必须经受模制特征、热循环或复杂的薄壁几何形状时,通常首选 PFA。
PFA 配方还可以提供更好的抗裂性和更强的成型后结构完整性。这些好处应针对所选等级和设计进行确认,因为填料、壁厚、温度、压力和制造质量可能会实质性地改变性能。
在机械加工和模塑之间进行选择
选择 PTFE 进行定制和小批量工作
当设计高度专业化、数量较少或尺寸可能在开发过程中发生变化时,PTFE 具有吸引力。CNC 加工可以生产定制孔、通道、螺纹、座和接口,而无需创建专用的模具。
权衡之处在于,机械加工会产生更多浪费,对于复杂形状需要更长时间,并且对内部几何形状和无缝流体路径有限制。
选择 PFA 进行可重复的复杂几何形状
在生产具有复杂几何形状、集成端口、薄壁或长连续管材的重复零件时,PFA 通常更有效。模塑和挤出可以在生产规模下提供一致的尺寸和光滑的流体接触表面。
权衡之处在于需要合适的模具和对熔融加工条件的更严格控制。初始成本和设计工作量可能高于加工简单的 PTFE 零件。
考虑组装和密封要求
PFA 热焊接或模塑成集成形式的能力可以减少接头和潜在的泄漏路径。这在高纯度系统中非常重要,因为死体积、污染和泄漏是关键问题。
PTFE 对于机加工配合件、螺纹组件、垫圈和可更换衬垫仍然有效。然而,组件可能需要更多的独立零件或机械密封特征。
理解权衡
PFA 并非在每个流体系统中都自动更好
PFA 的可加工性使其在复杂组件方面更加通用,但这并不能消除评估温度、压力、渗透、蠕变和尺寸稳定性的需要。如果模制的 PFA 组件的几何形状产生过大的应力,或者操作条件超过了所选等级的限制,它仍然可能失效。
对于简单的、厚实的、定制的零件,PTFE 加工可能仍然是更经济且技术上更合适的解决方案。
PTFE 加工具有几何和尺寸限制
PTFE 可以精确加工,但其柔软性、热膨胀性和负载下的变形需要仔细的工具和尺寸控制。长薄截面、深内部特征和无支撑壁可能具有挑战性。
不应仅凭耐化学性选择材料
耐化学性对于实验室设备是必要的,但还不够。选择还必须考虑压力、温度循环、渗透性、蠕变、摩擦、透明度、表面光洁度、可清洁性和制造方法。
如果一种化学兼容的聚合物发生变形、泄漏、污染痕量分析过程或无法制造到所需的公差,它仍然是不合适的。
制造清洁度是性能的一部分
高纯度应用需要对树脂等级、添加剂、工具、加工液、清洁、包装和连接工艺进行控制。具有优异内在纯度的材料可能会因制造或组装实践而受到损害。
对于痕量分析和敏感的流体处理,请指定所需的纯度水平并验证成品组件,而不仅仅是基础聚合物。
为您的目标做出正确的选择
最佳选择应综合考虑组件的几何形状、生产方法和操作条件。
- 如果您的主要关注点是复杂的流体处理几何形状: 选择 PFA 用于模制或挤出的管材、接头、阀门、歧管和低死体积路径。
- 如果您的主要关注点是一次性或小批量定制设备: 选择 PTFE 坯料用于精密 CNC 加工和快速设计迭代。
- 如果您的主要关注点是目视检查: 优先选择透明或半透明的 PFA 用于容器、管材和流体传输组件。
- 如果您的主要关注点是低摩擦和不润湿行为: 优先选择 PTFE,其中滑动、脱模或减少流体附着是设计的核心。
- 如果您的主要关注点是集成的、防漏的组件: 评估 PFA 模塑和热焊接以减少接头和潜在的泄漏路径。
- 如果您的主要关注点是厚实的、坚固的反应或电化学硬件: 评估机加工的 PTFE 用于固体容器、衬垫、池体和重型实验室组件。
正确的选择与其说是哪种氟聚合物更耐化学腐蚀,不如说是该组件应该作为 PFA 进行模塑和焊接,还是作为 PTFE 进行成型和机加工。
总结表:
| 属性 | PTFE | PFA |
|---|---|---|
| 加工方法 | 压缩成型、烧结、CNC 加工 | 注塑、挤出、热焊接 |
| 熔体粘度 | 非常高 (10^10-10^12 泊) | 较低,可熔融加工 |
| 熔点 | ~327°C | ~305°C |
| 连续使用温度 | ~260°C | ~260°C |
| 透明度 | 不透明 | 透明/半透明 |
| 低摩擦与不润湿 | 优异 (接触角 ~98-112°) | 良好 |
| 复杂几何形状 | 受机械加工限制 | 通过模塑/挤出实现优异效果 |
| 常见应用 | 反应容器、定制机加工零件、衬垫 | 管材、接头、阀门、模制容器 |
为您的应用选择合适的氟聚合物
无论您是需要用于定制电化学池的精密机加工 PTFE 组件,还是用于高纯度流体处理的熔融加工 PFA 管材和接头,KINTEK 都拥有专业知识和能力。作为高性能氟聚合物的专家,我们提供全系列的 PTFE 和 PFA 产品,并由端到端的 CNC 加工和定制制造服务提供支持。从一次性零件到大批量订单,我们的实验室用品旨在满足您的确切规格。立即联系我们讨论您的需求,并从我们的定制解决方案中受益。
相关产品
- 用于痕量分析和定制实验室应用的高纯度 PFA 坩埚及耐腐蚀 PTFE 烧杯
- PTFE PFA 耐腐蚀可定制防碎实验室真空过滤系统
- 高纯PFA PTFE扩口式截止阀 可定制二通三通异径氟聚合物流体控制解决方案
- 用于痕量分析的耐腐聚四氟乙烯支架配套PFA透明反应罐与高纯PFA采样管
- 高纯度PFA盘管 定制PTFE加工 PFA焊接与精密弯曲解决方案