操作上的区别在于,PFA 和 FEP 可以像流动的热塑性塑料一样成型,而未改性的 PTFE 则不能。 因此,PFA 和 FEP 可以通过挤出、注塑成型,并在适当的应用中通过吹塑成型为复杂的实验室器皿和配件。PTFE 必须首先进行模压和烧结、糊状挤出,或制成毛坯后再进行机加工,这使得其制造过程更依赖于模具和 CNC 操作。
PFA 和 FEP 支持针对复杂或大批量零件的直接模塑和挤出;PTFE 具有优异的化学和热性能,但通常需要基于粉末的成型和二次机加工。 因此,材料的选择不仅影响化学兼容性,还影响几何形状、生产方法、表面连续性、成本和可实现的重复性。
为什么 PTFE 需要不同的制造路线
PTFE 不像传统熔体那样流动
未改性的 PTFE 具有极高的熔体粘度,在 380°C 附近约为 10¹¹–10¹² 泊。尽管它在 327–342°C 左右达到熔融转变,但在该温度以上它不会产生可用的流体流动。
这是关键的区别:达到熔点并不意味着 PTFE 会像普通的注塑树脂那样表现。
PTFE 由粉末成型
颗粒状 PTFE 树脂通常经过模压和烧结,以生产坯料、板材、管材和其他库存形状。细 PTFE 粉末用于管材、密封件和类似产品的糊状挤出。
由此产生的毛坯随后可以 精密 CNC 机加工 成定制的反应釜、电化学池、歧管、配件和专用实验室器皿。
机加工控制最终几何形状
对于单件或小批量定制零件,机加工烧结 PTFE 毛坯提供了巨大的几何灵活性。螺纹、通道、孔、密封台和安装接口等特征可以直接根据设计定义。
然而,该过程是减材制造。必须从模压毛坯中去除材料,可实现的几何形状取决于刀具的可达性、壁厚、变形控制以及烧结毛坯在机加工过程中的表现。
PFA 和 FEP 如何改变这一过程
共聚单体实现熔融加工
与未改性的 PTFE 相比,PFA 和 FEP 含有降低结晶度和熔体粘度的共聚单体。PFA 加入了全氟烷氧基,而 FEP 加入了六氟丙烯。
这些结构变化使聚合物能够在不牺牲全氟材料预期的广泛耐化学性的情况下,流经传统的热塑性塑料设备。
可直接模塑复杂形状
PFA 和 FEP 可以 注塑成型 为复杂的阀体、流体配件、密封盖和容器组件。它们也可以熔融挤出成管材、型材和连续形状。
由于最终形状可以直接在模具中创建,因此该路线非常适合复杂几何形状的重复生产。
PFA 支持无缝流体处理组件
PFA 对于高纯度实验室器皿、痕量分析容器、消解罐、管路组件和模塑配件特别有用。熔融加工可以生产出连续、无缝的结构,减少了机加工接口和装配点。
PFA 通常也是半透明的,这有助于目视检查内容物和流体运动。
这对定制实验室器皿意味着什么
PTFE 适合专业的、小批量零件
当设计高度定制、生产量小或零件必须由坚固的固体毛坯机加工而成时,PTFE 通常是实际的选择。这包括不常见的反应装置、定制支架、电化学组件和重型实验室器皿。
制造工作流程通常是:选择合适的 PTFE 毛坯形式,机加工所需的特征,并检查成品组件。
PFA 适合复杂或可重复的零件
当零件具有复杂的 3D 形状、薄壁或连续壁、集成端口,或者在 PTFE 中需要大量机加工和装配的几何形状时,PFA 具有优势。
随着生产量的增加,它变得更具吸引力,因为模具和成型可以取代重复的手动加工。
FEP 适合较低温度的熔融加工应用
FEP 提供了与 PFA 基本相同的制造优势:它可以挤出和模塑成复杂的零件。其连续使用温度通常较低,约为 200°C,而 PFA 约为 260°C。
因此,当应用受益于熔融加工且不需要 PFA 更高的连续使用温度能力时,FEP 更为合适。
工艺如何影响零件性能
机加工 PTFE 有意使用接口
机加工的 PTFE 组件可能包含螺纹接头、钻孔通道、压配合或粘合及机械固定的部分。这些特征可能很有用,但每个接口都引入了另一个需要评估泄漏、污染、死体积或机械运动的位置。
设计应考虑到最终组件可能是由几个机加工特征组装而成,而不是作为一个连续的模塑形状形成的。
模塑 PFA 可降低装配复杂性
模塑 PFA 组件可以将多个功能特征整合到一个零件中。减少接头数量可以简化流体路径并提高生产单元之间的一致性。
这种好处取决于适当的模具设计、过程控制和对模塑组件的验证。熔融加工并不能消除对缺陷、尺寸偏差或污染进行检查的必要性。
透明或半透明结构有助于检查
PFA 和 FEP 可以提供半透明组件,允许操作员观察液位、气泡、沉积物或流动行为。这在痕量分析和高纯度流体处理系统中非常有价值。
当不透明度、刚度或特定的毛坯形状要求比视觉访问更重要时,PTFE 的不透明、机加工结构可能更可取。
理解权衡
PTFE 有更多的制造限制
PTFE 不能简单地装入标准注塑设备中像典型的热塑性塑料那样成型。粉末制备、压缩、烧结、糊状挤出和二次机加工需要专业的工艺知识。
当由坯料制造时,大型或复杂的零件也可能涉及更多的材料浪费和更长的生产时间。
PFA 需要模具和工艺投资
PFA 和 FEP 减少了对二次机加工的需求,但注塑和挤出需要专用模具。对于单个定制容器或早期原型,模具成本可能超过直接模塑的好处。
模具设计还必须考虑收缩率、尺寸公差、熔接线、浇口位置和薄壁部分的表现。
PFA 和 FEP 在热性能上不等同
PFA 通常保持接近 PTFE 的连续使用温度,约为 260°C。FEP 的连续使用极限较低,约为 200°C,因为其机械性能在高温下下降更为显著。
仅仅因为 FEP 可熔融加工而选择它,可能会导致与温度相关的性能问题。
机加工并不会自动使 PTFE 更精确
CNC 机加工提供了对尺寸的直接控制,但 PTFE 毛坯仍可能受到热膨胀、蠕变、应力释放和变形的影响。公差必须根据工作温度、负载、密封方法和零件几何形状来指定。
工艺路线应根据实际使用条件进行验证,而不是仅凭机加工能力来判断。
为您的目标做出正确的选择
根据零件的几何形状、体积、温度和流体处理要求选择材料和制造方法。
- 如果您的主要重点是单件或小批量定制设备: 当设计需要不寻常的特征、坚固的实心部分或频繁的设计更改时,使用带有精密 CNC 机加工的 PTFE 毛坯。
- 如果您的主要重点是复杂的模塑几何形状: 当集成端口、薄壁、无缝流体路径或减少装配很重要时,使用 PFA。
- 如果您的主要重点是高温熔融加工的实验室器皿: 当应用接近较高的连续使用温度范围时,优先选择 PFA 而非 FEP。
- 如果您的主要重点是可重复生产: 当模具成本可以分摊到多个零件上时,评估 PFA 或 FEP 的模塑和挤出。
- 如果您的主要重点是低温管材或配件: 当 FEP 的温度和机械极限与应用兼容时,考虑使用 FEP。
最好的选择是将聚合物的加工行为与零件的几何形状、生产量和操作条件相一致的选择。
总结表:
| 因素 | PTFE | PFA | FEP |
|---|---|---|---|
| 熔融加工性 | 无(高熔体粘度) | 有 | 有 |
| 典型制造方法 | 模压 + 烧结、糊状挤出、CNC 机加工 | 注塑、挤出 | 注塑、挤出 |
| 连续使用温度 | ~260°C | ~260°C | ~200°C |
| 半透明性 | 不透明 | 半透明 | 半透明 |
| 最适合 | 小批量、复杂的定制零件;用于机加工的毛坯 | 复杂的模塑零件、高纯度流体处理 | 较低温度的熔融加工应用 |
准备好为您的定制实验室器皿选择合适的氟聚合物了吗?在 KINTEK,我们专注于高性能 PTFE 和 PFA 产品,提供从标准实验室器皿到复杂的定制机加工零件的一切产品。我们的 CNC 机加工能力和熔融加工专业知识确保您获得所需的精确性能和几何形状。立即联系我们讨论您的项目并获得量身定制的解决方案。
相关产品
- 用于痕量分析和定制实验室应用的高纯度 PFA 坩埚及耐腐蚀 PTFE 烧杯
- 定制 PFA 微柱架和 PTFE 机加工低背景耐腐蚀实验室夹具
- 定制聚四氟乙烯 PTFE 培养皿 60mm 耐腐蚀 低背景 实验室器皿
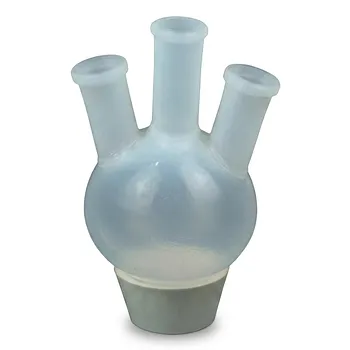
- 定制耐腐蚀 PFA PTFE 多口实验室反应烧瓶 GL 标准口含氟聚合物烧瓶
- 用于痕量分析的耐腐聚四氟乙烯支架配套PFA透明反应罐与高纯PFA采样管