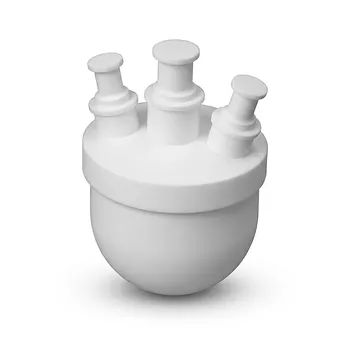
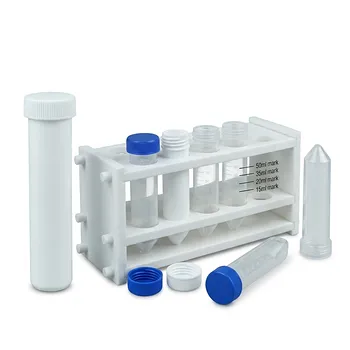
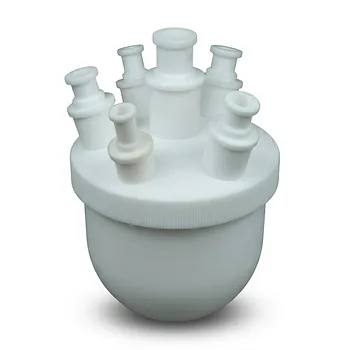
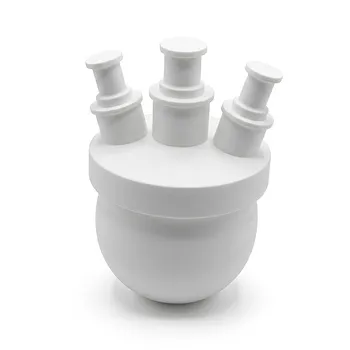
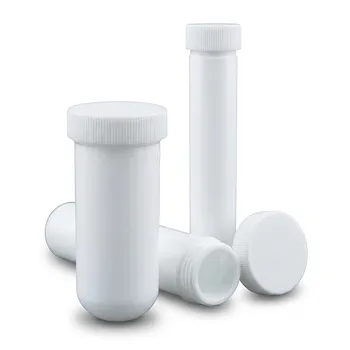
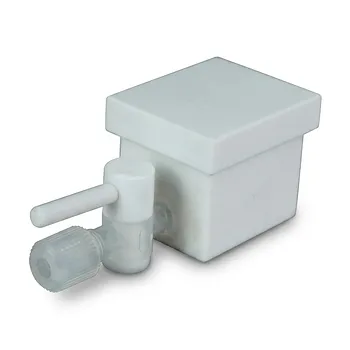
定制的 PTFE 实验室容器通常不采用注塑成型,因为 PTFE 在加热时不会变成自由流动的液体。 其极高的分子量、线型分子结构和结晶度使其在约 327 °C 的熔点以上仍具有极高的熔体粘度。因此,制造商通常将 PTFE 粉末冷压成型,通过烧结使其成为致密的固体,再利用精密 CNC 数控加工来制造最终的容器或装置。
PTFE 的表现更像是一种需要固结的高性能粉末,而非传统的可熔融加工塑料。 烧结工艺用于制造固体坯料,而 CNC 加工则提供了专业实验室组件所需的尺寸精度和复杂几何形状。
为什么传统注塑成型会失败
PTFE 具有极高的分子量
标准、未改性的 PTFE 分子量可超过 10,000,000。其长且无支链的分子链高度缠绕,使得在受热时极难发生位移。
大多数热塑性塑料在熔融后会变成低粘度液体,可以通过喷嘴推入模具。而 PTFE 即使在熔点以上,仍然是一种极其坚硬、高粘度的材料。
氟原子屏蔽了聚合物主链
PTFE 的碳主链被电负性极强的氟原子紧密包围。这种结构赋予了 PTFE 出色的耐化学性、低摩擦系数和热稳定性,但也限制了分子的流动性。
因此,加热 PTFE 无法产生标准注塑成型所需的流体流动。材料只会软化并形成粘稠的凝胶,而不会像传统的液体聚合物那样流动。
熔化并不能产生实际的流动
关键区别在于熔化和流动。PTFE 在熔点以上可以发生晶相转变,但其熔体粘度仍然极高,普通的注塑压力无法使其通过流道、浇口和细小的模具型腔。
这就是为什么传统的熔融挤出和注塑成型不适用于高分子量 PTFE 的原因。问题不仅仅在于 PTFE 需要更高的加工温度,而是其流变学特性从根本上就不同。
烧结如何产生 PTFE 的初始形态
加热前先压缩粉末
PTFE 树脂以颗粒或细粉形式供应,而不是传统的注塑颗粒。制造商首先在室温下将粉末冷压成预制件、坯料、管材或其他接近最终形状的形状。
压缩使松散的颗粒获得足够的接触和机械稳定性,以进行后续的热处理过程。这并不会使 PTFE 像熔体一样流动。
加热使颗粒熔合
在烧结过程中,压缩后的预制件在受控的热循环下被加热到 PTFE 的熔点以上。单个颗粒相互融合并聚结成连续、致密的聚合物结构。
该过程的原理类似于其他难以熔融材料的粉末固结方法。适当的烧结对于强度、密封性、表面质量和抗化学渗透性至关重要。
结果是可加工的坯料
冷却后,得到的是固体 PTFE 块、棒、管或模制坯料。这种原料保留了 PTFE 在实验室应用中极具价值的特性,包括高耐化学性、耐热性和低表面反应性。
预制件可能具有有用的基本形状,但通常不具备最终装置所需的复杂细节或严格公差。
为什么定制装置使用 CNC 加工
定制实验室几何形状通常是非标准的
专业实验室设备可能包括反应容器、电化学池、消解容器内衬、定制阀门、传输接头和特殊夹具。这些零件通常小批量生产,并可能专为特定的实验或仪器设计。
为每种变体创建专门的注塑模具既昂贵又缓慢。CNC 加工可以直接从烧结的 PTFE 原料中加工出不同的几何形状,而无需为每种设计制作专用模具。
加工提供了尺寸控制
CNC 设备可以创建受控的孔、螺纹、密封面、凹槽、通道、安装特征和其他详细的几何形状。它还允许制造商保持配合组件和防泄漏流体路径所需的公差。
对于实验室装置而言,尺寸精度通常比追求最低生产成本更重要。控制不当的接口可能会导致泄漏、污染或实验结果不可靠。
加工保护了材料的功能作用
PTFE 通常用作与试剂、样品、气体或溶剂接触的耐化学腐蚀或低污染表面。从适当烧结的原料开始并加工出最终的几何形状,有助于保持致密、均匀的材料结构。
加工还避免了将聚合物强行推入狭窄的注塑浇口或复杂的流动路径中,对于高分子量 PTFE 而言,传统加工方式在这些地方是不切实际的。
为什么这种制造路线符合实验室需求
小批量生产在经济上是合理的
注塑成型在需要大量相同零件时效率最高。模具、工具、设置和验证成本可以分摊到大规模生产中。
定制实验室容器通常小批量制造。压缩、烧结和 CNC 加工通常为原型、一次性零件、替换组件和专业研究设备提供了更实用的途径。
复杂的零件更容易修改
研究设计在测试后经常会发生变化。可以通过调整 CNC 程序或使用不同的坯料尺寸来修改加工后的 PTFE 组件。
而注塑设计通常需要修改模具或重新制作整套工具,从而增加了交付周期和成本。
PTFE 支持苛刻的化学应用
烧结和加工后的 PTFE 被选择用于需要耐腐蚀化学品、低摩擦、热稳定性和低表面相互作用的场合。这些特性在暴露于腐蚀性实验室环境的容器、内衬、接头和组件中尤为重要。
因此,这种制造方法支持了应用需求:它使复杂的几何形状成为可能,同时保留了选择 PTFE 的初衷特性。
理解权衡因素
加工会产生材料浪费
CNC 加工会从较大的烧结坯料中去除材料。因此,复杂的零件会产生大量的切屑和废料,特别是当最终几何形状与初始坯料差异较大时。
这在材料利用率上不如近净成型零件高效。额外的浪费通常是可以接受的,因为定制 PTFE 组件的生产数量有限且需要特殊的几何形状。
生产速度可能较慢
烧结需要受控的加热和冷却,而 CNC 加工增加了编程、设置、检查和精加工步骤。整个过程通常比从可熔融加工塑料注塑成型大批量零件要慢。
其权衡在于更大的设计灵活性以及制造传统模具无法生产的零件的能力。
必须管理尺寸变化
PTFE 在烧结过程中可能会发生尺寸变化,并且在持续负载和高温下可能会表现出蠕变或变形。制造商必须在预制件设计、热处理、加工和服务期间考虑材料的行为。
关键应用可能需要仔细的公差规划、适当的支撑和加工后的检查。
注塑成型并非对所有 PTFE 基材料都不可能
该限制主要适用于高分子量、未改性的 PTFE 均聚物。某些改性含氟聚合物或较低分子量的 PTFE 相关材料可以使用不同的技术进行加工。
这些材料不应被视为与标准 PTFE 可互换。所选树脂仍必须满足应用的化学、热、纯度和机械要求。
为您的目标做出正确的选择
正确的制造路线取决于材料等级、生产数量、几何形状和所需的性能。
- 如果您的主要关注点是耐化学性和材料纯度: 使用适当烧结的 PTFE 原料和受控加工,以保持致密、耐化学腐蚀的接触表面。
- 如果您的主要关注点是复杂的小批量几何形状: 选择从烧结坯料进行 CNC 加工,因为它避免了专用注塑模具的成本和不灵活性。
- 如果您的主要关注点是大批量生产: 评估改性含氟聚合物或其他可熔融加工材料,前提是它们满足应用的性能要求。
- 如果您的主要关注点是尺寸可靠性: 应综合指定烧结工艺、加工公差、热处理条件和加工后检查,而不是仅将 CNC 精度视为唯一的控制因素。
了解 PTFE 的熔融行为使制造选择变得明确:烧结创造了可用的固体形态,而 CNC 加工将该形态转化为精密的实验室仪器。
总结表:
| 方面 | 烧结 + CNC 加工 | 传统注塑成型 |
|---|---|---|
| 材料行为 | PTFE 粉末被压缩并融合;无自由流动。 | PTFE 不像熔体那样流动;不切实际。 |
| 生产数量 | 非常适合小批量、定制零件。 | 最适合大批量、相同的零件。 |
| 设计灵活性 | 高;通过 CNC 程序易于修改。 | 低;更改需要新模具。 |
| 公差 | 极佳;精密加工。 | 良好,但受熔体流动限制。 |
| 定制零件成本 | 小批量时较低。 | 由于模具成本高,成本高。 |
需要定制 PTFE 实验室器具?KINTEC 专注于高性能含氟聚合物,提供精密 CNC 加工和烧结服务。从标准容器到复杂装置,我们为您提供量身定制的实验室解决方案。立即联系我们获取报价!
相关产品
- 定制PTFE大容量烧瓶 18L 耐腐蚀 低本底 高纯度化学容器
- 高性能可定制PTFE反应釜及耐腐蚀聚四氟乙烯烧瓶,专为化学实验室设计
- 用于痕量分析定制 PTFE 消解管及高纯度聚四氟乙烯离心容器 60ml
- 可定制化PTFE反应釜,配备电动搅拌桨和布氏漏斗真空过滤系统
- 定制多颈PTFE反应釜 18L 实验室化学反应器,用于高纯度合成和搅拌应用