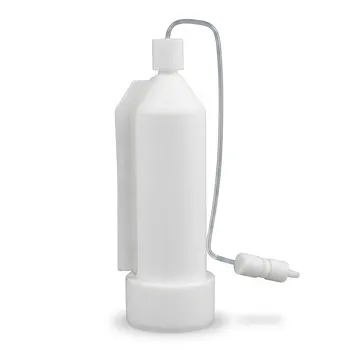
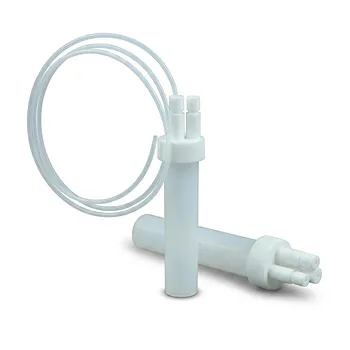
PFA 实验室产品之所以能够熔融加工且比标准 PTFE 更坚韧,是因为其分子结构经过了刻意改造,以破坏 PTFE 极其紧密的结晶堆积。 PTFE 完全伸展、刚性的螺旋链形成了极高的结晶度(通常约为 95% 至 98%)和极高的熔体粘度,因此它无法轻易通过传统的成型设备流动。PFA 加入了全氟烷氧基乙烯基醚共聚单体,其庞大的侧链降低了结晶度,将有效熔融范围降低至约 305–315°C,并提高了韧性和光学透明度。
关键区别在于分子堆积: PTFE 最大限度地提高了刚性和结晶度,而 PFA 则引入了受控的链不规则性。这种变化在保留氟聚合物耐化学性的同时,使 PFA 能够熔化、流动并形成复杂的无缝实验室产品。
为什么 PTFE 难以进行熔融加工
PTFE 分子链堆积极其紧密
标准 PTFE 主要由长而完全氟化的链组成,具有规则的伸展螺旋结构。它们的规律性使链能够紧密堆积成高结晶区域。
这种高结晶度促成了 PTFE 出色的耐化学性、热稳定性、低表面能和低摩擦力。然而,这也使得该聚合物在传统熔融加工过程中异常难以流动。
高熔体粘度限制了传统成型
PTFE 确实会经历熔融转变,但其熔体粘度仍然极高。实际上,它的表现不像典型的热塑性塑料那样可以轻易流过注塑工具或挤出模具。
因此,制造商通常依赖模压成型、糊状挤出、烧结或机械加工。这些方法虽然有效,但会限制几何形状,并使无缝制造变得更加困难。
PFA 的分子结构如何改变加工方式
PAVE 共聚单体破坏了晶体结构
与 PTFE 一样,PFA 基于四氟乙烯主链,但加入了全氟烷氧基乙烯基醚(PAVE)共聚单体。这些共聚单体在原本规则的氟聚合物结构中增加了更长、更庞大的侧链。
这些侧链就像是在紧密组织的分子结构中人为设置的干扰。它们阻止了链的高效堆积,使 PFA 的结晶含量在聚合时降低至约 70%,在热加工后通常更低。
较低的结晶度实现了熔体流动
由于结晶区域更少且更小,PFA 在加热时具有更大的分子流动性。相对于 PTFE 的加工特性,其约 305–315°C 的熔融范围足够低,使该材料能够使用传统的熔融技术进行成型。
这使得注塑成型、熔体挤出、热成型和焊接成为可能。重要的区别不仅在于 PFA 可以熔化,还在于其熔融状态足以满足实际制造的流动需求。
复杂的几何形状变得可行
PFA 可制成以下产品:
- 模制接头和阀门
- 内壁光滑的管材
- 洗瓶和存储容器
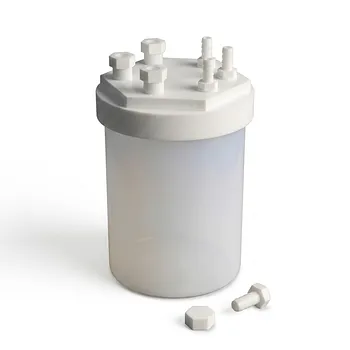
- 痕量分析消解罐
- 低死体积流体处理组件
- 无缝反应和转移实验室器皿
熔融加工可以生产出连续、无孔的形状,与由单独烧结或机械加工的 PTFE 部件组装而成的结构相比,其接缝和组装相关的薄弱点更少。
为什么较低的结晶度可以提高结构韧性
结晶区域增加了刚性
在像 PTFE 这样高结晶度的聚合物中,紧密堆积的区域充当了刚性域。它们提供了尺寸稳定性,并有助于材料特有的化学和热性能。
然而,非常刚性的分子结构也会限制材料在损坏发生前的变形程度。链在局部移动和重新分配应力的自由度较低。
PFA 具有更高的分子灵活性
PAVE 侧链打断了类 PTFE 主链的规律性。这赋予了 PFA 更大比例的无序、灵活的分子区域,能够吸收和重新分配机械应力。
因此,在许多实验室产品应用中,PFA 比纯 PTFE 提供更高的韧性和抗机械损伤能力,特别是在组件必须承受模制特征、搬运、压力或反复热暴露的情况下。
韧性与加工性相关
使 PFA 在模制过程中能够流动的结构不规则性,同时也降低了它表现为高度刚性、结晶固体的倾向。从这个意义上说,熔融加工性和韧性有着共同的分子起源:降低了链堆积效率。
因此,PFA 在氟聚合物的惰性与实际机械性能之间提供了有用的平衡。它在结构上比标准 PTFE 受到的限制更少,同时保留了苛刻实验室环境所需的全氟化化学性质。
这对实验室产品意味着什么
无缝结构提高了组件完整性
PFA 可以模制成复杂的形状,而不是由多个部件组装而成。更少的接缝和连接处可以减少潜在的泄漏路径、缝隙和污染点。
这对于高纯度流体处理和痕量分析尤为重要,因为微小的死体积或残留污染物可能会影响结果。
光滑表面支持高纯度应用
熔融加工可以创造光滑的内表面和均匀的几何形状。这些特性在管材、接头、消解罐和其他必须最大限度减少流体残留并易于清洁的组件中非常有用。
PFA 还保持了极低的表面能和极少的离子浸出,支持那些化学纯度比低材料成本更重要的应用。
光学透明度有助于观察
PFA 通常比纯 PTFE 提供更高的光学透明度。这使用户能够更轻松地观察液位、界面、颗粒或反应进度。
这种透明度是结晶度降低的另一个结果:较少的晶体散射产生了更透明的材料结构。
了解权衡因素
PFA 并非在所有性能上都优于 PTFE
PFA 较低的结晶度改善了流动性和韧性,但也改变了性能平衡。在对最大化学惰性、低摩擦和既定的高温性能有主要要求的地方,PTFE 仍然非常有吸引力。
因此,材料的选择应基于组件的几何形状、机械需求、纯度要求、温度曲线和制造方法。
较低的结晶度会影响尺寸行为
结晶含量会影响收缩率、尺寸稳定性和热膨胀。由于 PFA 的结晶度较低,并且在热加工过程中会发生额外的结构变化,制造商必须仔细控制成型条件和设计公差。
模制的 PFA 组件不能自动与相同标称尺寸的机械加工 PTFE 组件互换。
加工能力不能消除设计约束
PFA 可以进行注塑和挤出,但成功的生产仍取决于适当的壁厚、冷却、模具、焊接设计和热控制。复杂的形状可能还需要注意残余应力和密封行为。
其优势在于更大的制造自由度,而不是工程限制的消失。
“更坚韧”取决于应用
PFA 的结构韧性优势应在比较和背景下理解。实际性能取决于等级、温度、壁几何形状、负载模式、加工历史以及对化学品或循环应力的暴露。
对于关键组件,特定 PFA 等级和设计的测试数据应优先于通用材料描述。
为您的目标做出正确的选择
当实验室产品必须将氟聚合物的纯度与复杂的几何形状和实际的机械韧性结合起来时,PFA 通常是更强的选择。
- 如果您的主要关注点是复杂的模制几何形状: 选择 PFA,因为其较低的结晶度和较低的熔体粘度允许注塑、挤出、热成型和焊接。
- 如果您的主要关注点是结构韧性: 考虑 PFA,因为其堆积不那么紧密的分子结构为吸收和重新分配机械应力提供了更大的灵活性。
- 如果您的主要关注点是超痕量化学分析: 在无缝结构、光滑表面、光学透明度和低浸出物很重要时,选择 PFA。
- 如果您的主要关注点是最大的类 PTFE 化学和热性能: 在特定的操作温度和化学暴露下比较 PFA 和 PTFE,而不是假设某一种在所有情况下都优越。
PFA 的成功之处在于适度放宽了 PTFE 的分子规律性,使材料能够在不牺牲全氟聚合物核心优势的情况下实现流动和增韧。
总结表:
| 性能 | PTFE | PFA |
|---|---|---|
| 结晶度 | ~95-98% | ~70% (聚合后) |
| 熔体粘度 | 极高 | 较低,允许熔融加工 |
| 加工方法 | 模压成型、糊状挤出、烧结、机械加工 | 注塑成型、熔体挤出、热成型、焊接 |
| 熔融范围 | 通常不定义用于加工 | 305-315°C |
| 韧性 | 刚性,变形有限 | 增强的柔韧性和韧性 |
| 光学透明度 | 不透明 | 更透明 |
| 典型产品 | 机械加工零件、简单形状 | 复杂的模制接头、阀门、管材、容器 |
使用专为卓越性能设计的高纯度 PFA 或 PTFE 产品提升您的实验室水平。无论您需要定制加工的组件还是标准实验室器皿,KINTEC 都提供全面的氟聚合物解决方案。利用我们在 PTFE/PFA 定制 CNC 加工方面的专业知识,满足您的精确规格要求。立即联系我们讨论您的需求,并从我们专业的支持和高质量的制造中受益。
相关产品
- 用于痕量分析和定制实验室应用的高纯度 PFA 坩埚及耐腐蚀 PTFE 烧杯
- 耐腐蚀PFA注射器 半透明可视氟聚合物实验器具 10ml化学品操作工具
- PFA茄形烧瓶 定制模制梨形实验室烧瓶 耐腐蚀玻璃替代品
- 带把手高纯PFA烧杯 大容量可清洗浸泡篮 多规格特氟龙实验室器皿
- 定制PFA梨形烧瓶 高纯度耐腐蚀实验室器皿 定制模塑氟聚合物烧瓶 玻璃替代方案